Carrozados térmicos
Una estrategia de diseño y fabricación. Dieciséis modelos de vehículos.
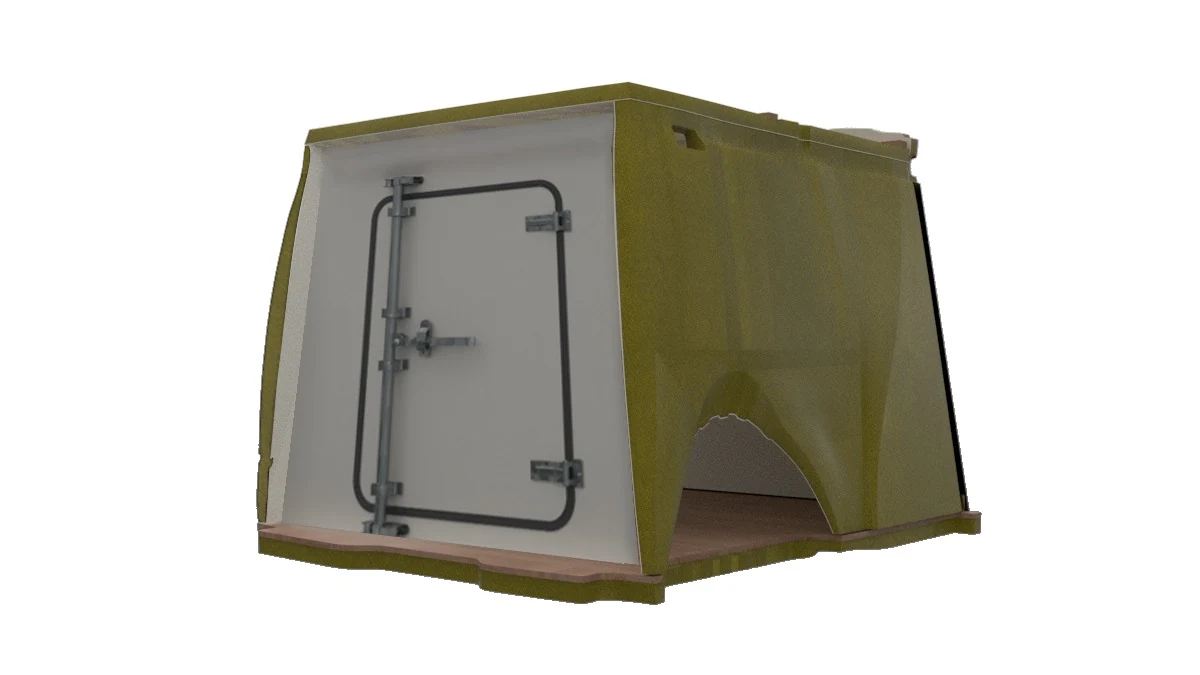
Lideré el desarrollo, el modelado 3D y la preparación CAD/CAM. Coordiné los requisitos con producción y elaboré planos e instrucciones de trabajo.
Sistema desarrollado para 16 modelos de utilitarios, con piezas adaptadas a la geometría de cada carrocería.
Diseñar también la manera de fabricar.
La fabricación artesanal exigía resolver gran parte del trabajo dentro de cada vehículo. El desarrollo trasladó esas decisiones al diseño de los paneles: definir geometrías, preparar el mecanizado y organizar el armado antes de llegar al montaje.
La incorporación de un CNC ya disponible en la empresa conectó el modelo digital con la preparación de las piezas.
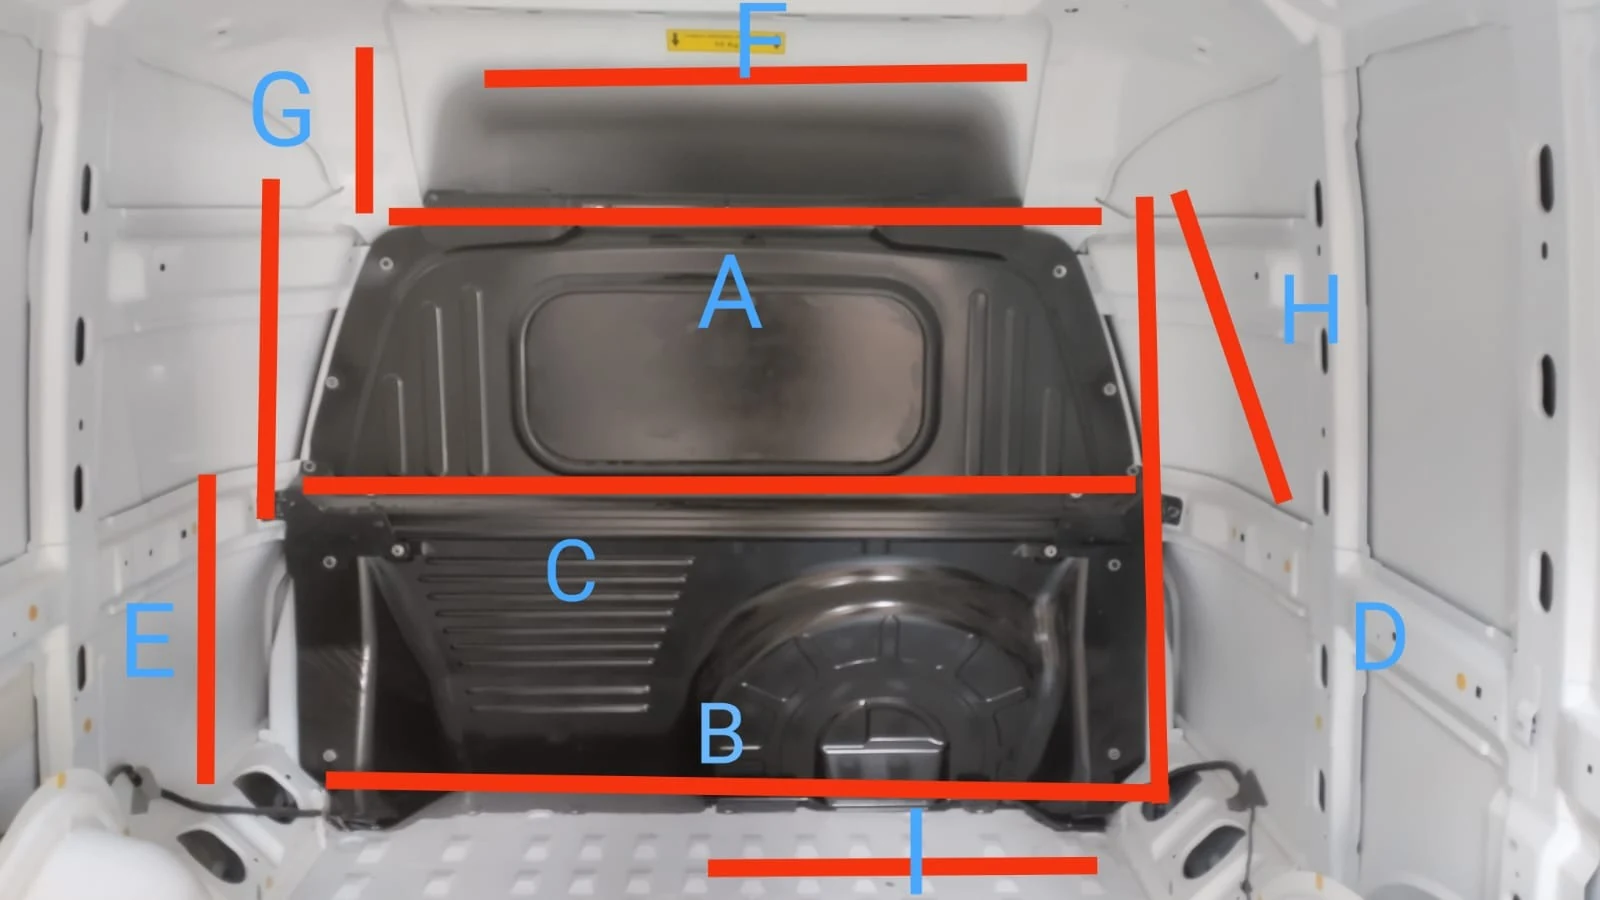
La forma y el orden se diseñan juntos.
Piso, respaldo, techo, laterales y puertas forman una envolvente. El orden de ingreso de cada pieza es parte del diseño.
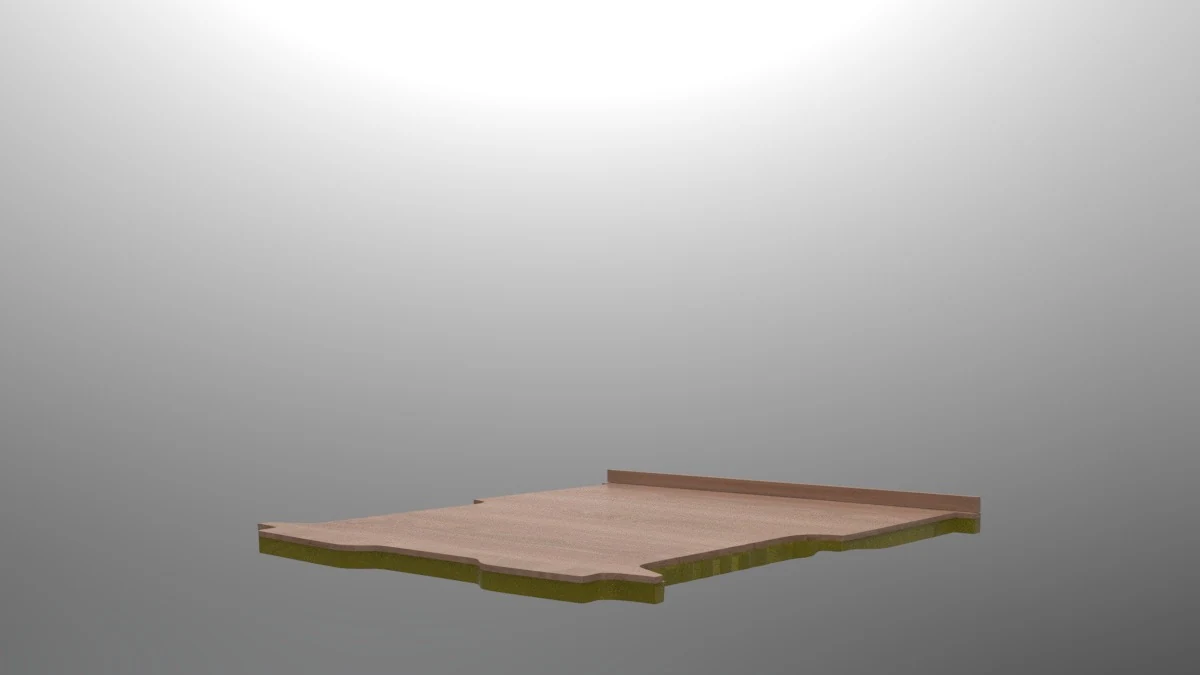
La base del conjunto.
El piso se adapta al vehículo y establece la base desde la que se organiza el resto de los paneles.
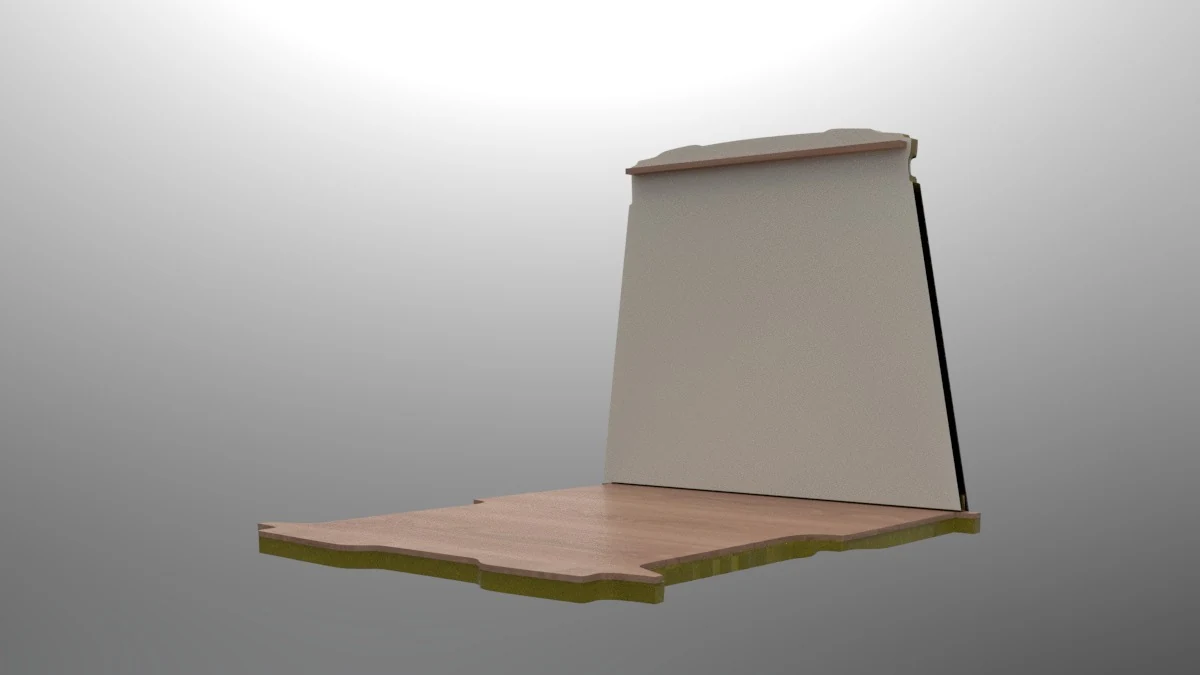
Completar el cierre frontal.
Sobre la base se incorpora el panel que separa el espacio de carga de la cabina.
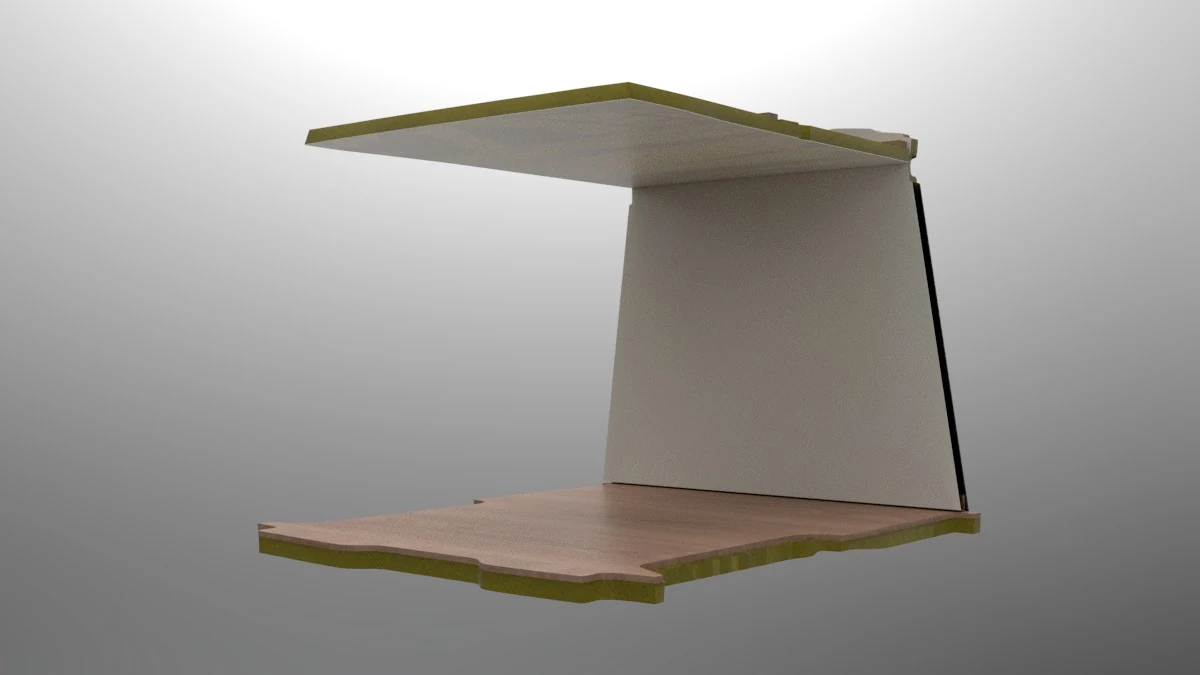
El techo entra antes que los laterales.
La secuencia conserva el espacio necesario para ingresar el techo. Con los laterales colocados, esa maniobra queda impedida.
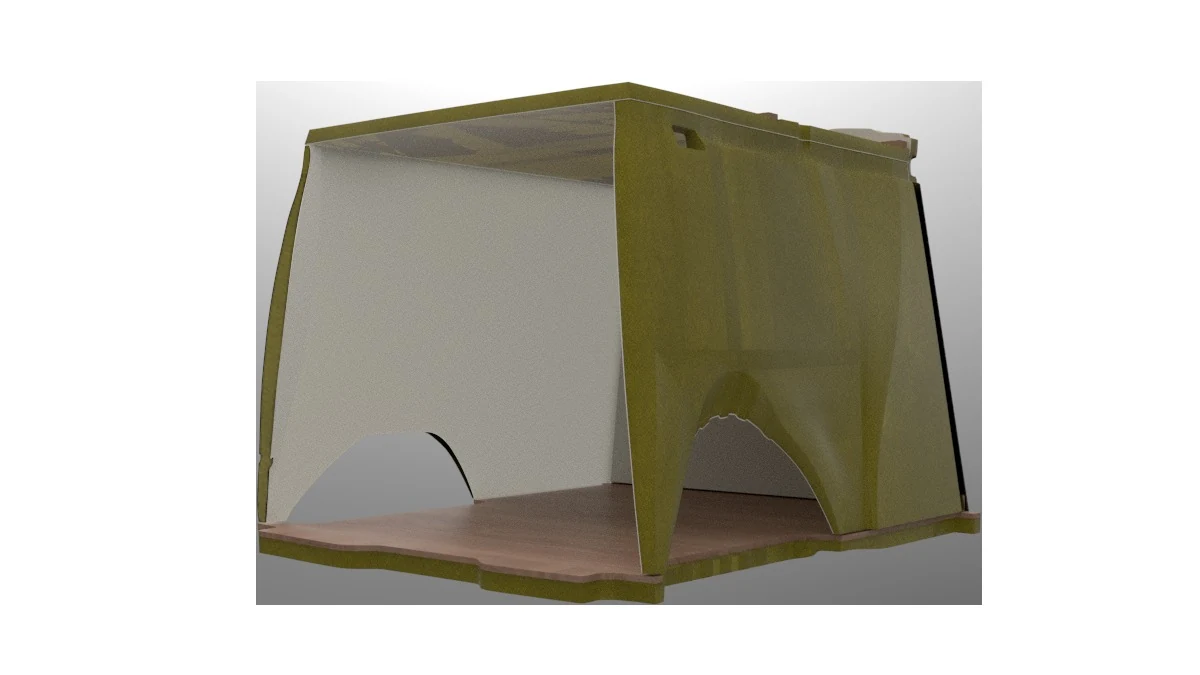
Cerrar la envolvente.
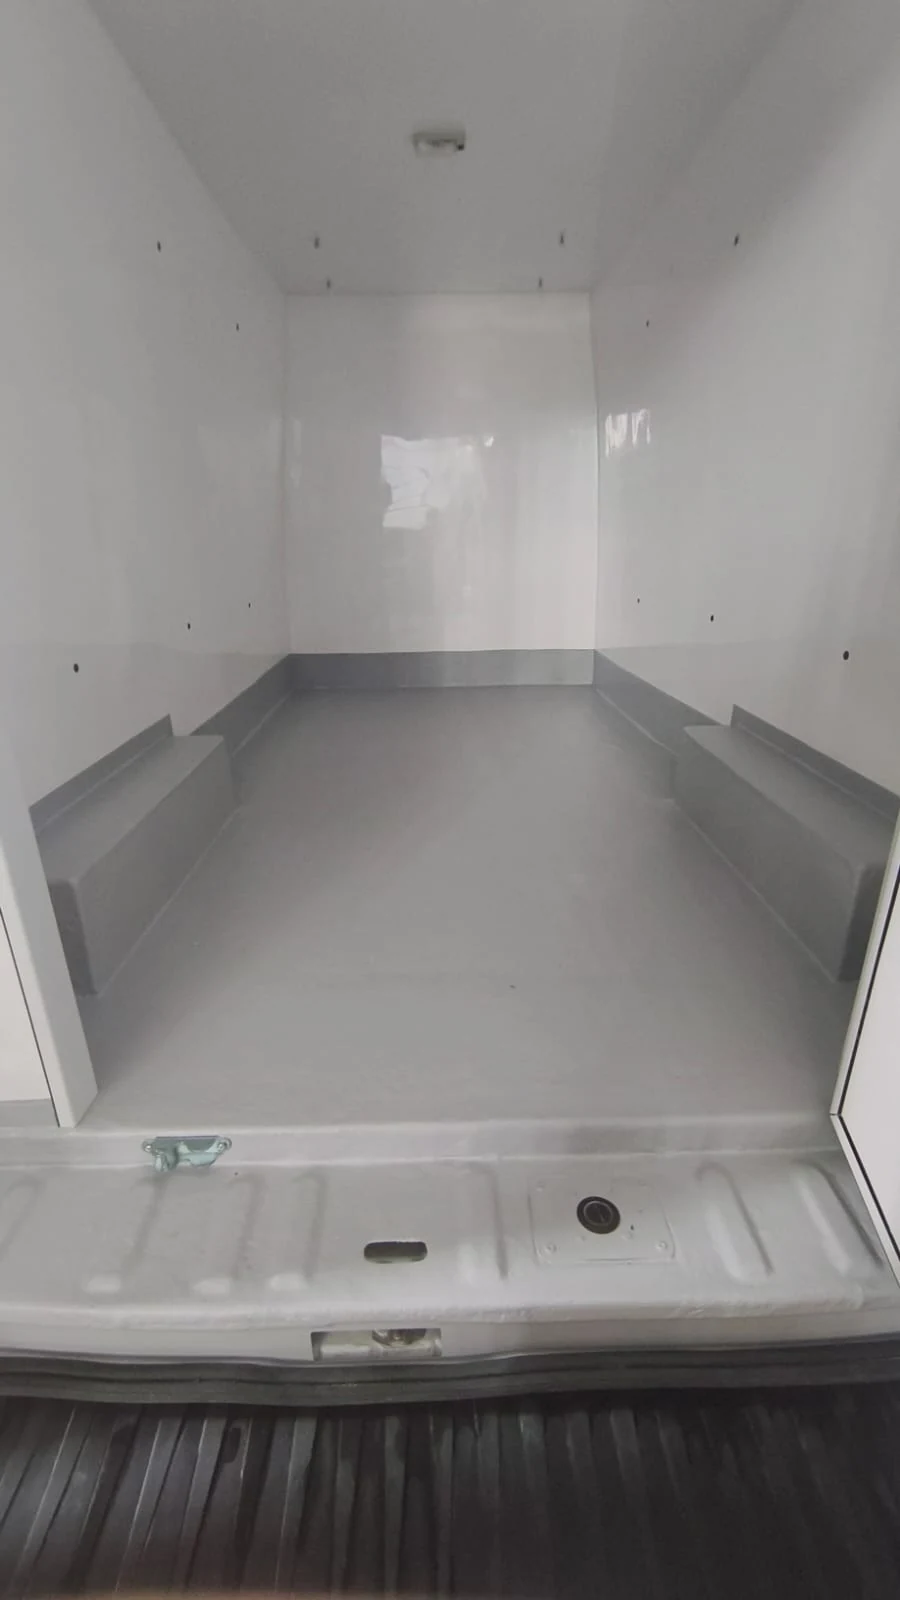
Los paneles incorporan los pasos de rueda y resuelven los encuentros con piso, techo y respaldo.
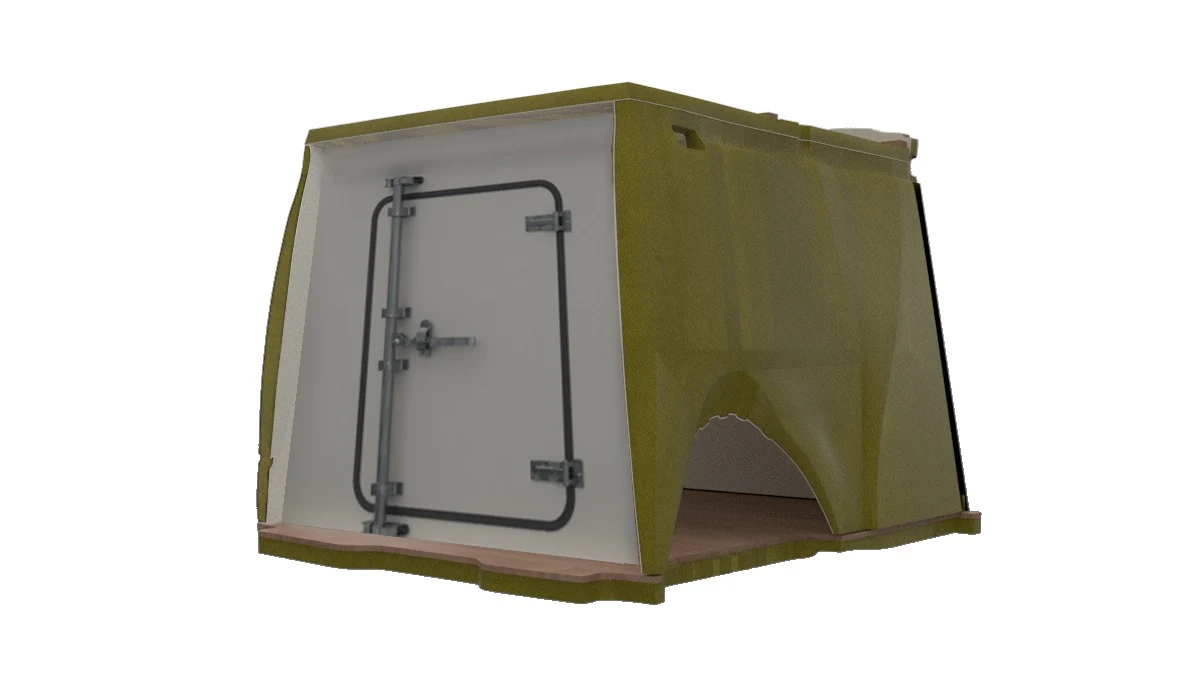
Resolver los accesos.
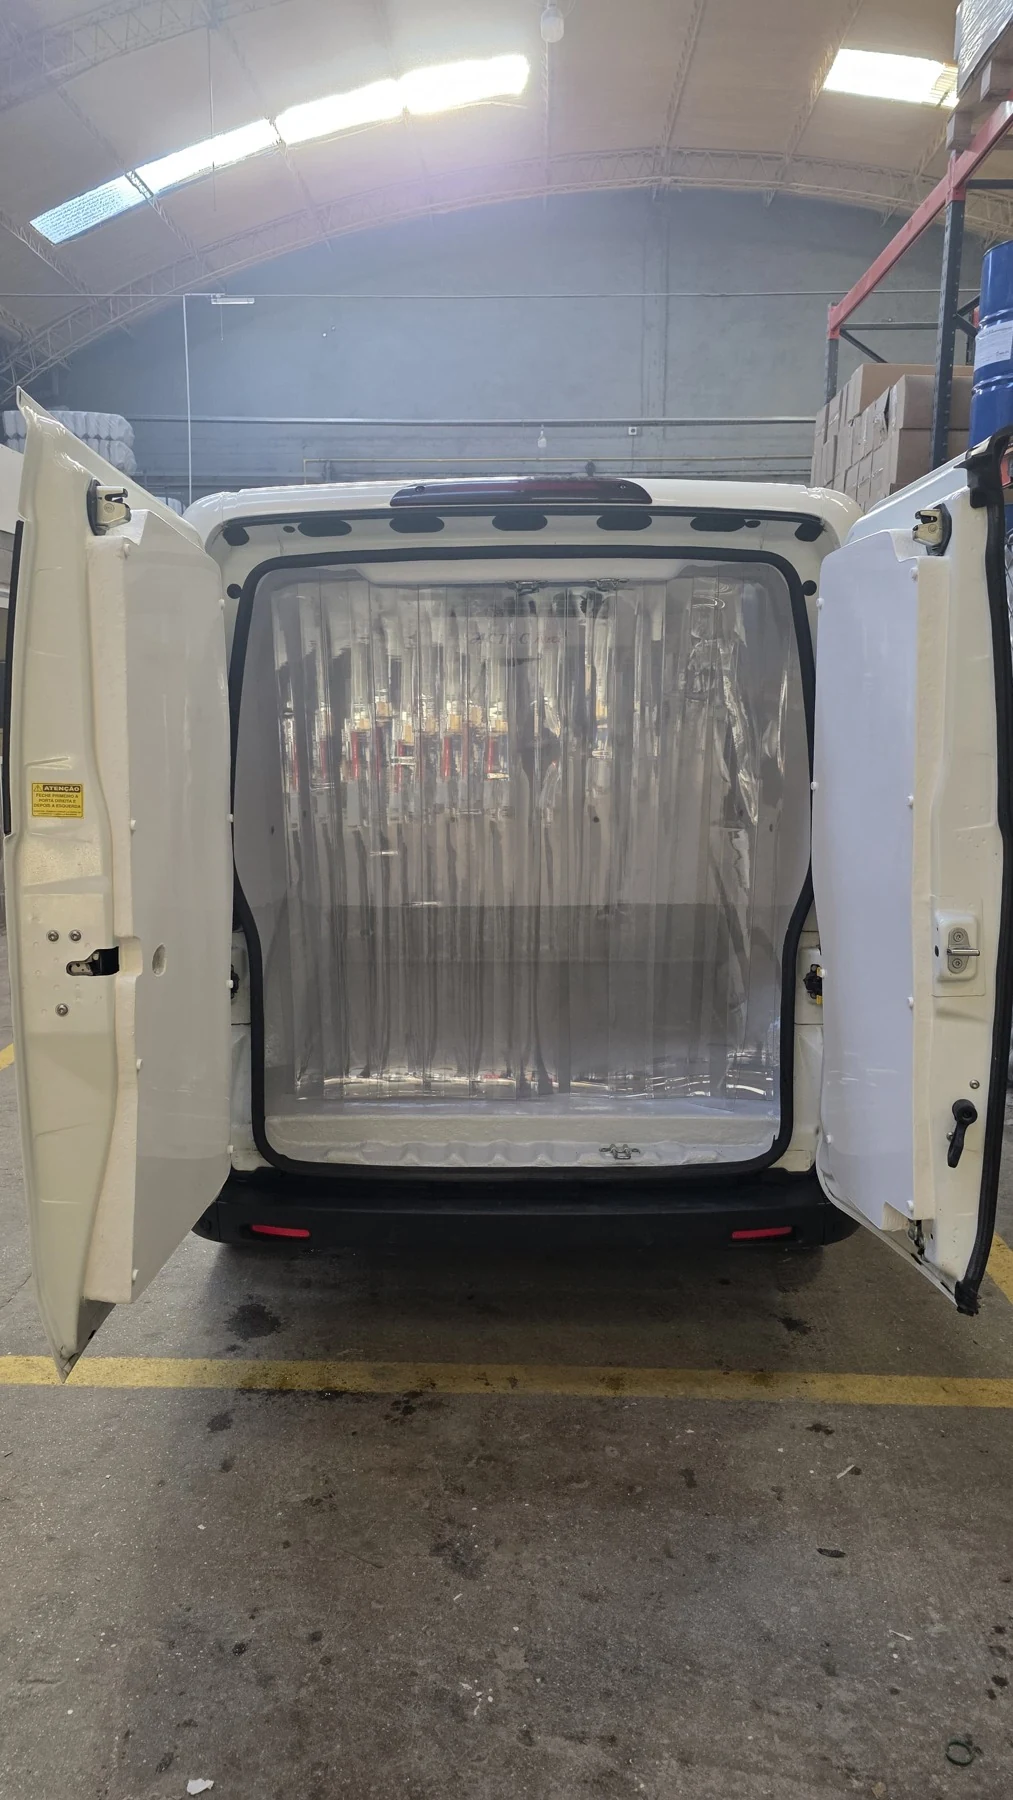
Las puertas completan el conjunto, junto con el sellado y las terminaciones.
La secuencia facilitó el sellado de juntas y evitó enfibrar todas las costuras. El enfibrado se mantuvo en piso y puertas.
Una lógica compartida. Soluciones específicas.
Cada carrocería requirió ajustar contornos, dimensiones y encuentros. La configuración del acceso lateral también modificaba el panel y sus piezas de terminación.
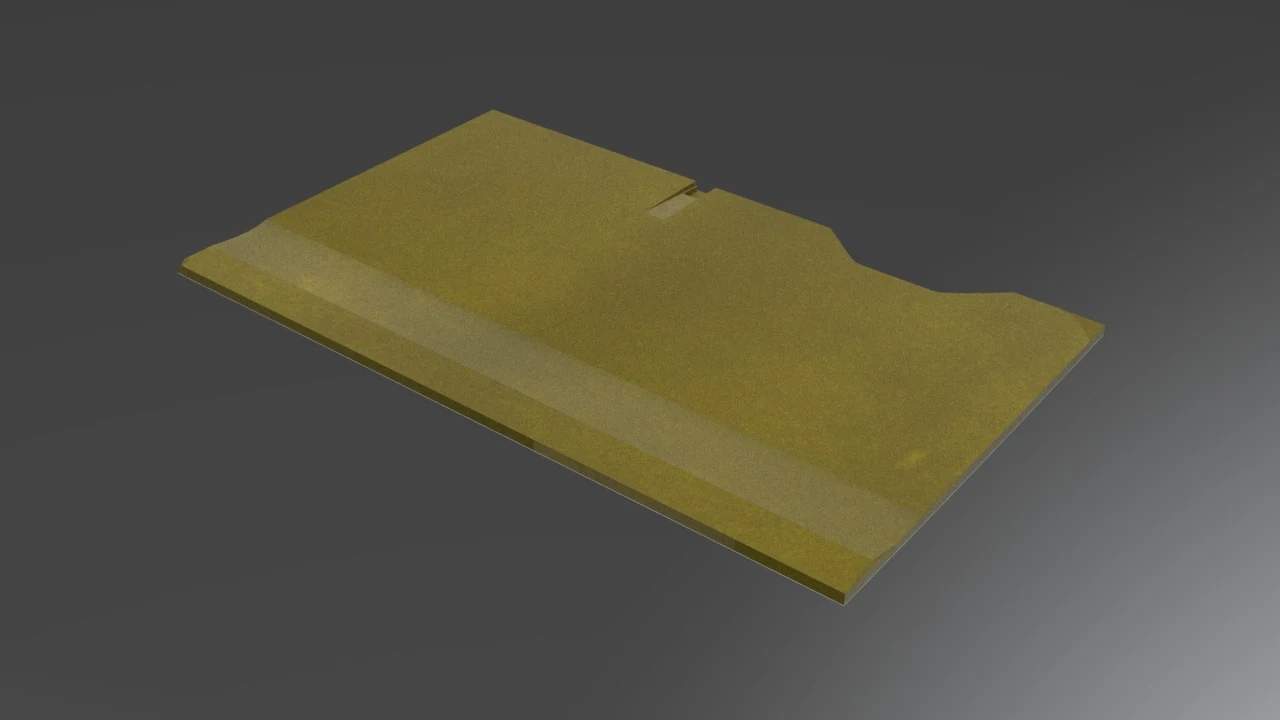
Lateral cerrado
Envolvente continua adaptada a la carrocería.
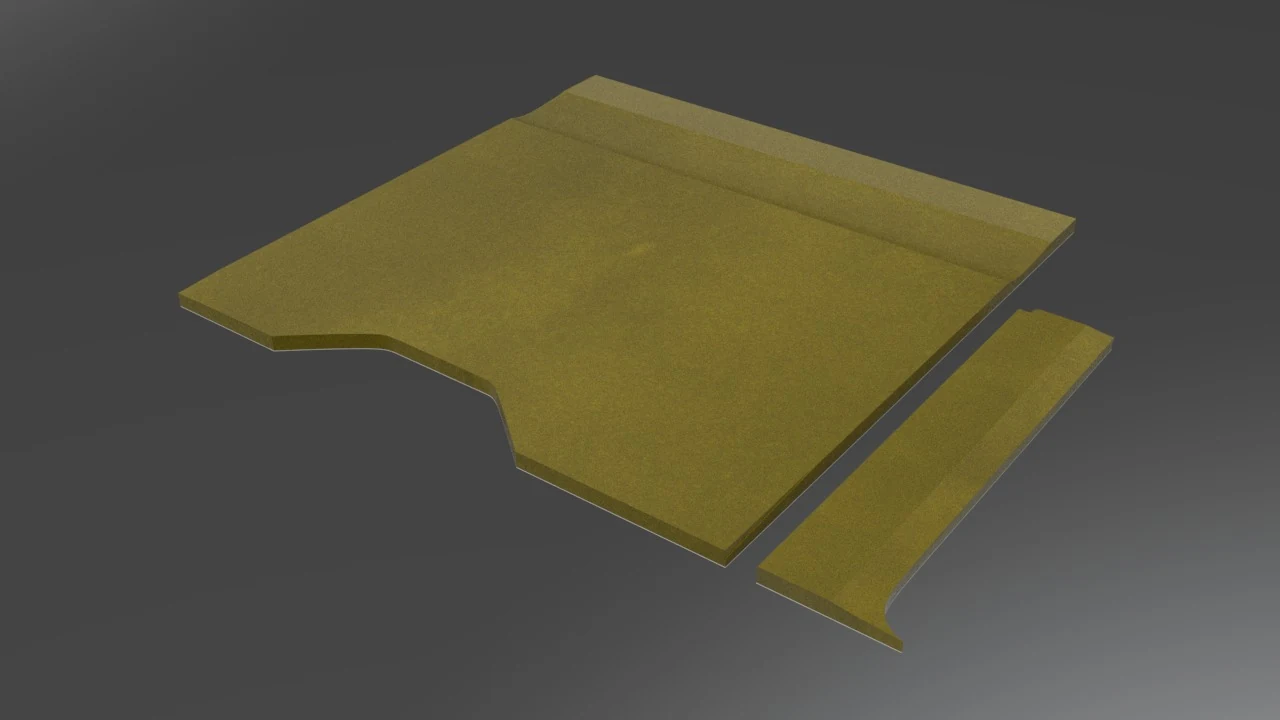
Lateral abierto
Panel y terminaciones que conservan el acceso.
Para congelados, se incorporaban refuerzos de pino para soportar el equipo de frío. El equipo de taller definía su construcción según las especificaciones y los puntos de acople del equipo aportado por cada cliente.
Del modelo digital al trabajo en taller.
Los planos definen las piezas; la preparación CAM traduce esas geometrías al mecanizado CNC. Las órdenes de fabricación organizan la identificación, preparación y prensado de las placas.
Los manuales ordenaban las dependencias: completar tareas internas antes de enfibrar el piso y avanzar con operaciones independientes durante los tiempos de secado.
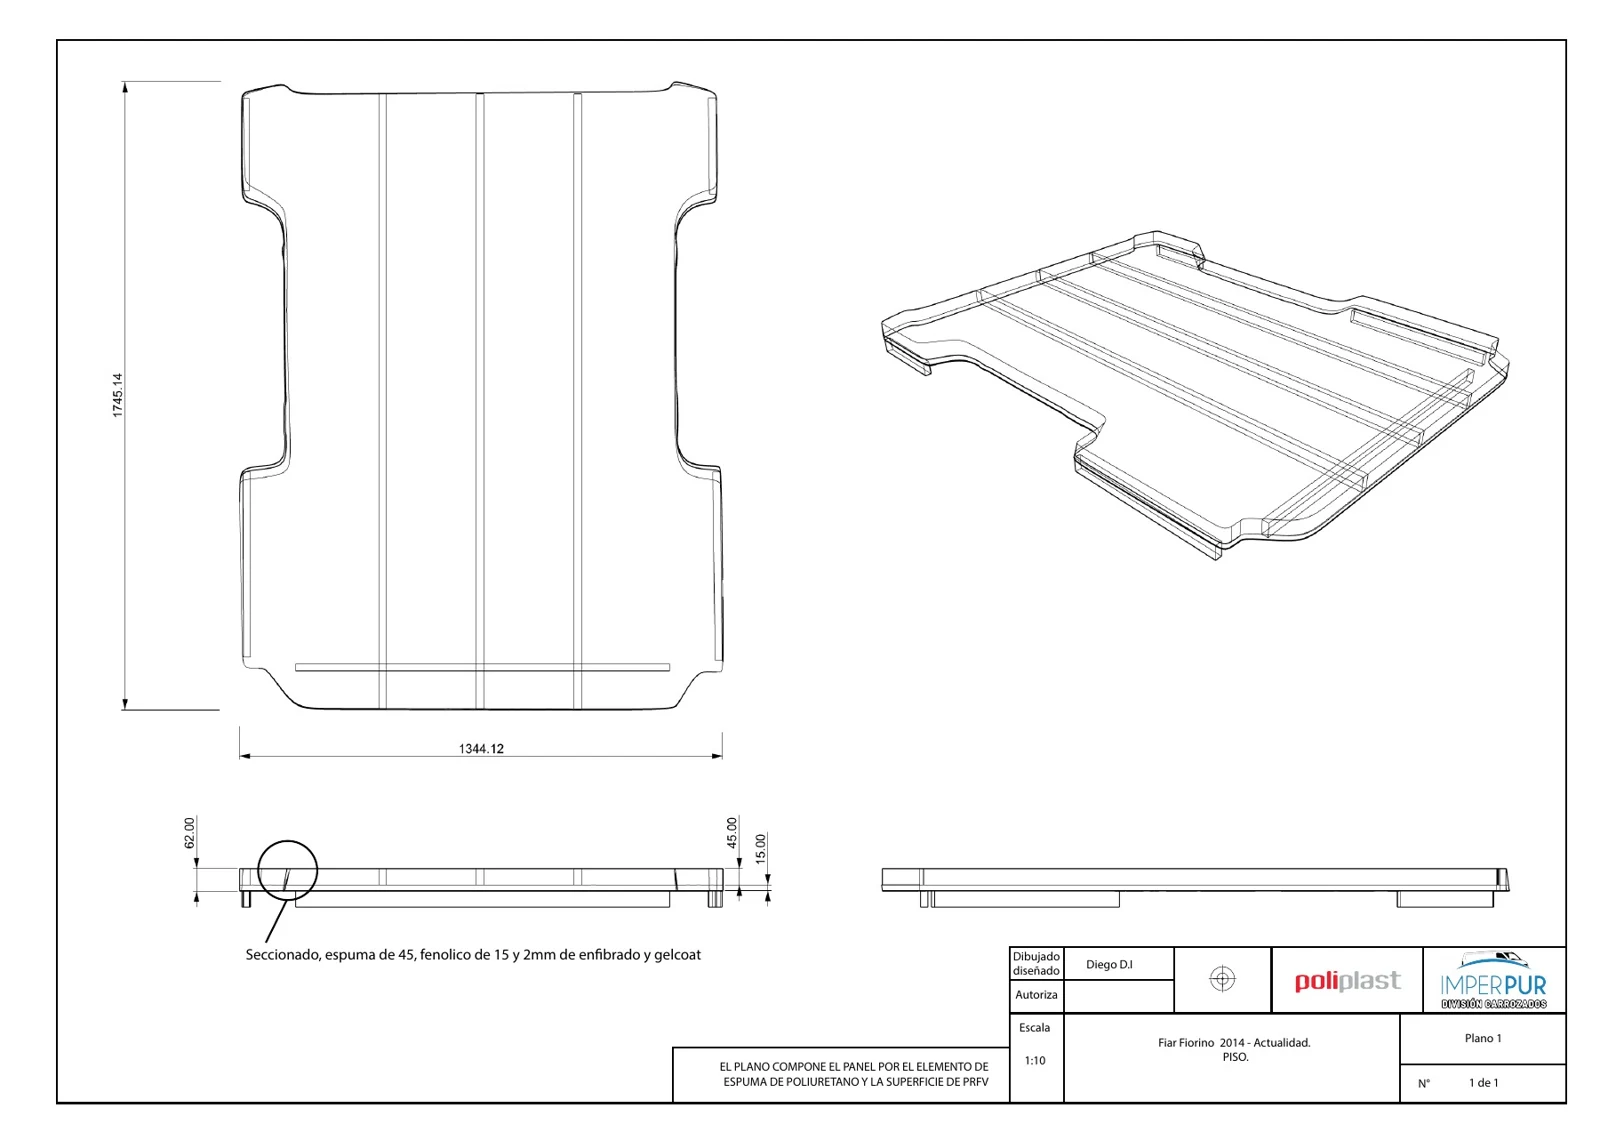
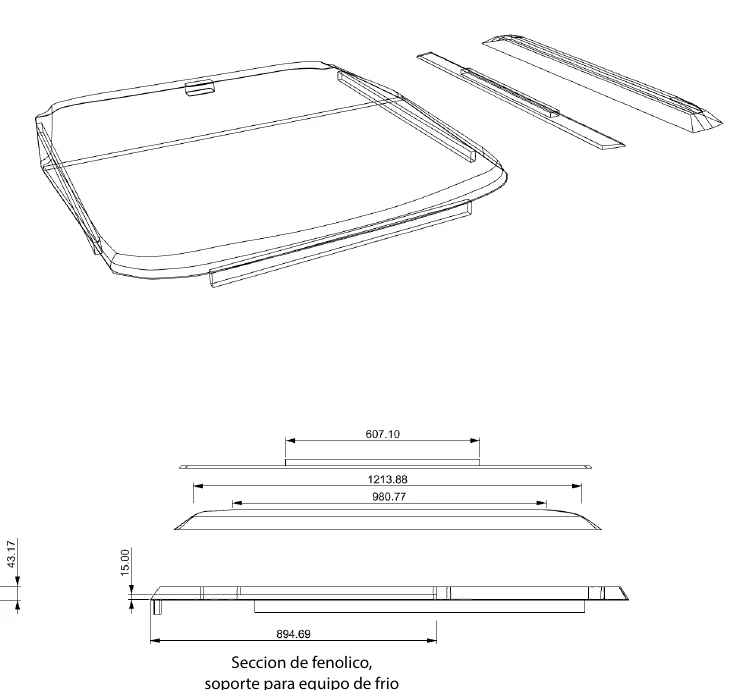
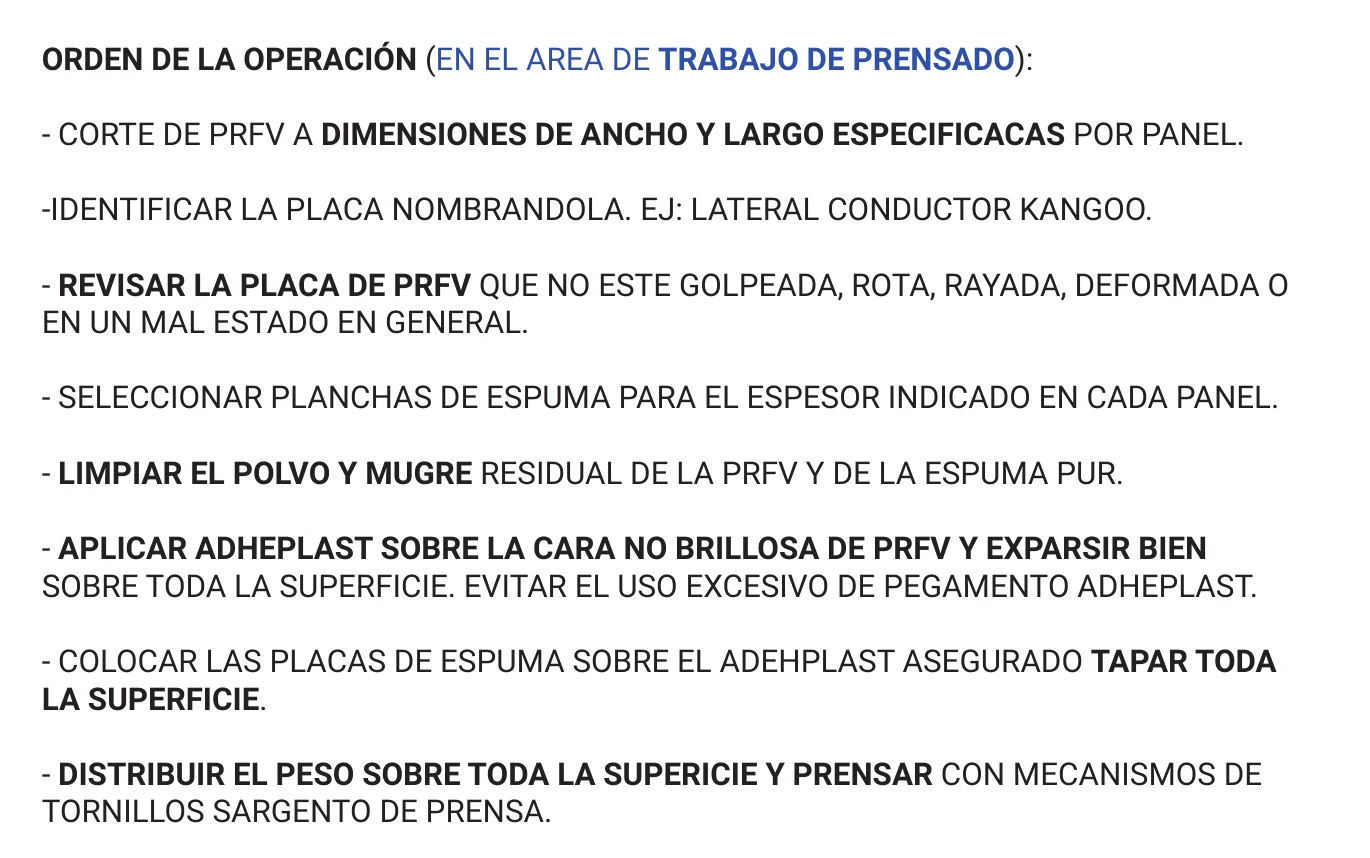
El desarrollo llegó al vehículo.
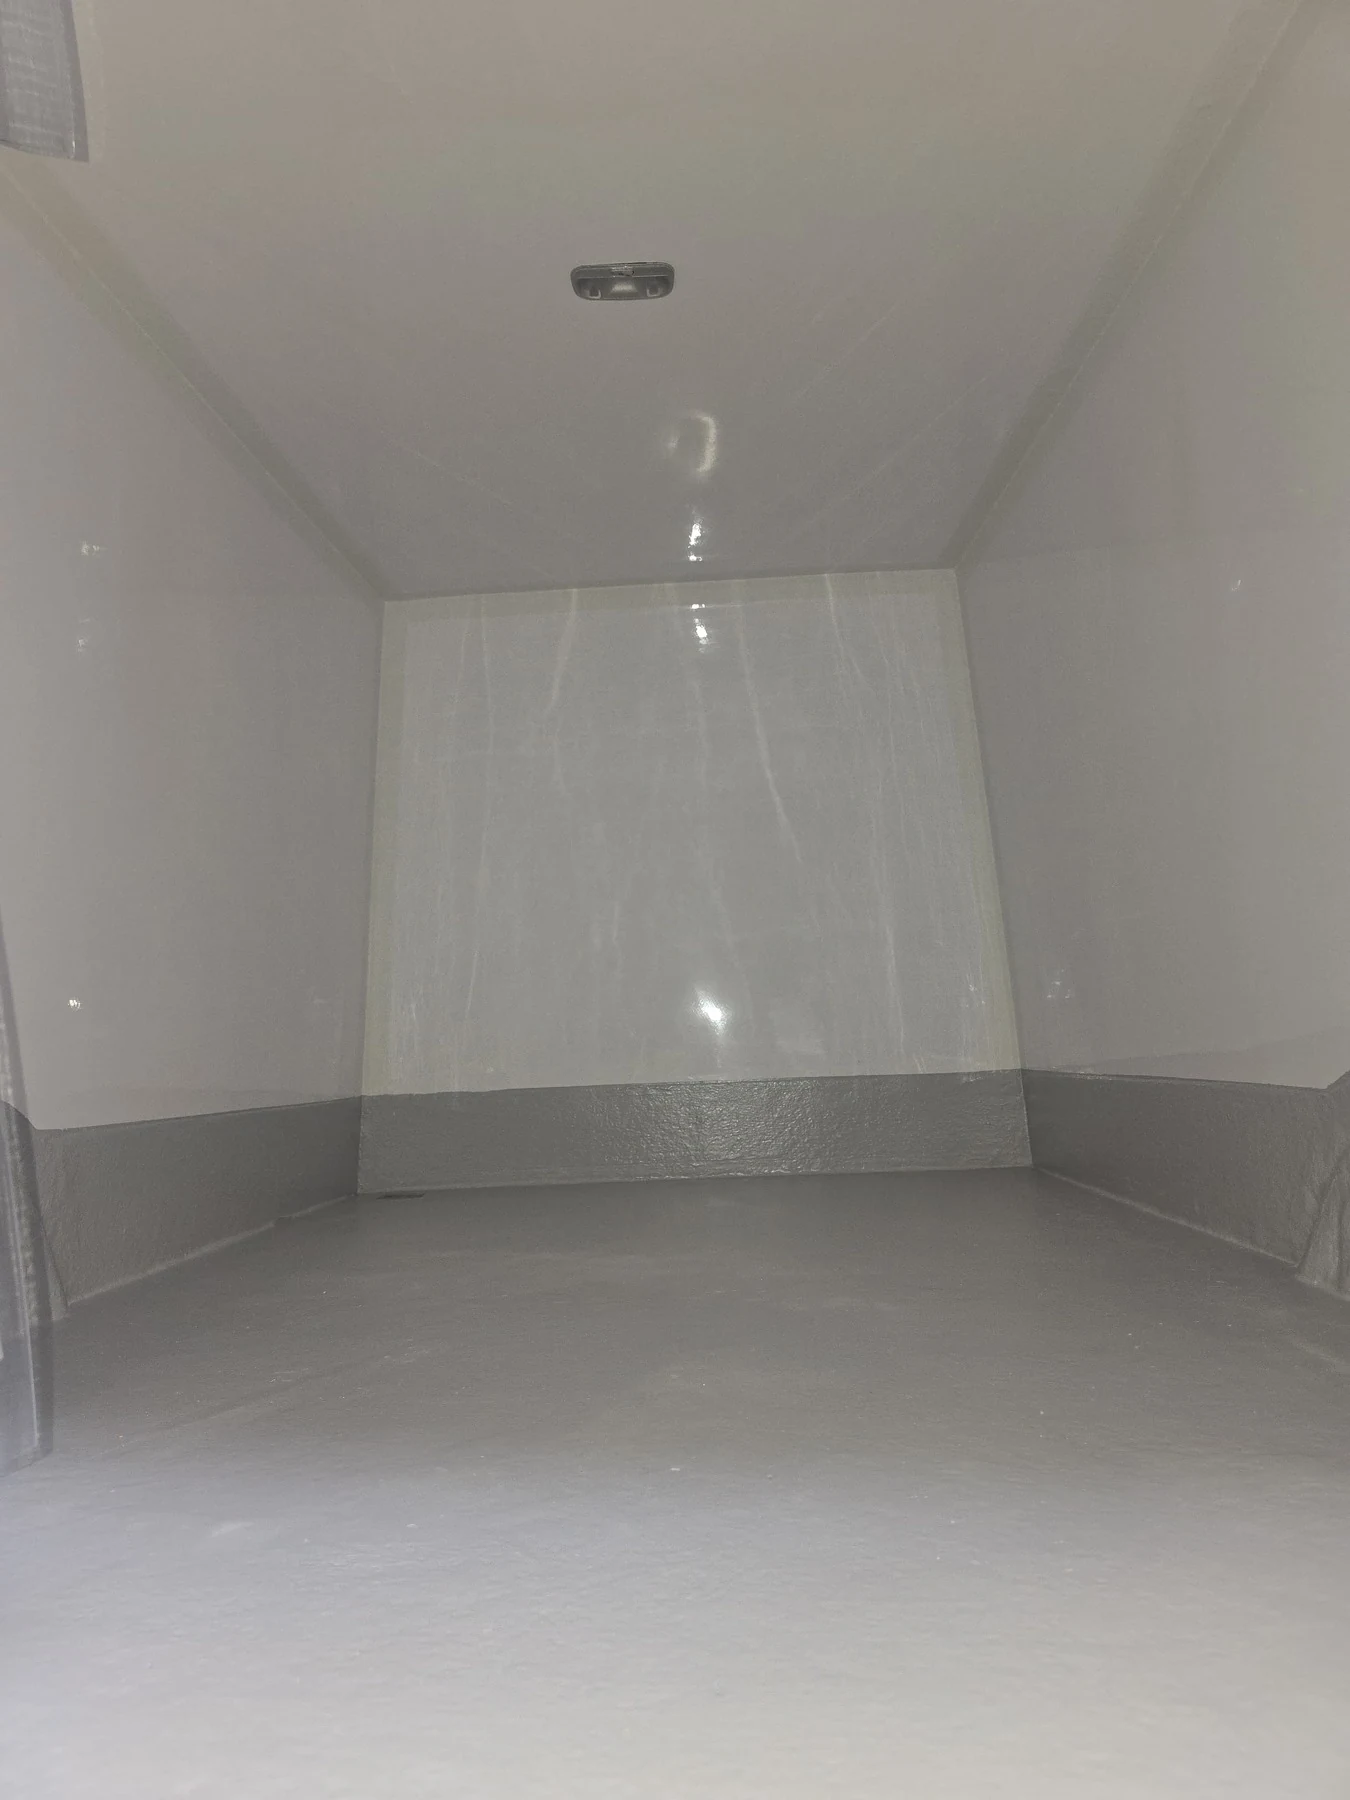
Superficies interiores, pasos de rueda, encuentros, accesos y terminaciones se resolvieron como partes del mismo conjunto. Estas aplicaciones representan un desarrollo que abarcó 16 modelos.
Más definición previa. Un ciclo más corto.
Ciclo completo estimado para Fiorino, desde el ingreso del vehículo hasta su terminación. Rangos basados en la experiencia de producción.
La mejora corresponde al conjunto del proceso: preparación de placas, CNC, armado, sellado, enfibrado, puertas y limpieza.
La organización combinaba un operario de CNC, un montador principal y asistencia puntual para paneles grandes.